Respuesta rápida: Un conjunto de moldes para prensa briquetadora se diseña como un solo sistema. La geometría de la cavidad, la geometría del punzón y la concentricidad son lo primero; el acero para herramientas y la ventana de dureza son lo segundo; el material de alimentación es la entrada fija para todos ellos.
Respuesta rápida
Un conjunto de moldes para prensa briquetadora se diseña como un solo sistema: la matriz o cavidad del molde define la densidad final de la briqueta y su comportamiento en la eyección, el punzón transfiere la fuerza de la prensa a esa cavidad, y el casquillo guía mantiene el punzón concéntrico con el taladro, carrera tras carrera. El orden de decisiones que funciona es: geometría de la cavidad, luego geometría del punzón y longitud de trabajo, luego concentricidad, luego acero para herramientas y ventana de dureza, luego acabado de la cavidad y tratamiento térmico — con el material que se prensa fijado como entrada para cada uno de ellos. Un conjunto especificado en otro orden normalmente termina con un componente soportando una carga que los otros dos fueron diseñados para compartir.
Puntos clave
-
Una línea de briquetas se especifica como un conjunto de herramientas, no como una matriz y un punzón pedidos por separado a dos proveedores.
-
La geometría de la cavidad decide la densidad, la fuerza de eyección y qué parte del taladro se desgasta primero.
-
La longitud de trabajo del punzón y el margen de rectificado deciden cuántos ciclos de servicio entrega el conjunto; la dureza solo decide la forma en que finalmente falla.
-
La concentricidad es un resultado del diseño. La holgura del casquillo guía establece el techo de cuán uniformemente se desgastan el punzón y el taladro.
-
La ventana de dureza se deriva de la alimentación y la carga de la prensa, no de un número heredado de otra línea.
-
Cuando una prensa procesa más de una alimentación, un conjunto emparejado normalmente supera a un solo grado universal.
Qué contiene un conjunto de moldes para prensa briquetadora
Tres componentes hacen el trabajo, y cada uno se especifica frente a una carga diferente:
-
La matriz o molde es la cavidad que da a la briqueta su forma y densidad. Soporta el contacto deslizante con la alimentación abrasiva durante todo el intervalo de servicio.
-
El punzón es la herramienta móvil que transmite la fuerza de la prensa a la cavidad. Se carga en compresión en cada carrera, a menudo miles de veces por turno.
-
El casquillo o buje guía mantiene el punzón en la línea central del taladro. No soporta carga de prensado — que es exactamente por lo que se subestima, y por lo que decide cuán uniformemente se desgastan los otros dos.
La misma lógica de tres partes se aplica a líneas de briquetas de viruta metálica, viruta de hierro fundido, metal triturado y máquinas briquetadoras de biomasa. Lo que cambia entre aplicaciones es la geometría de la cavidad, el acabado del taladro y la ventana de dureza a la que se trata el acero para herramientas. Cómo falla cada componente, y qué síntomas aparecen antes de que lo haga el daño visible, se cubre en **por qué se desgastan los moldes y punzones de las prensas briquetadoras**; esta guía se mantiene aguas arriba de eso, en las decisiones de diseño que lo previenen.
| Componente |
Carga que soporta |
Qué debe proteger el diseño |
| Matriz o molde |
Contacto deslizante con alimentación abrasiva bajo compresión |
Geometría del taladro, radio del borde de la cavidad, acabado superficial del taladro |
| Punzón |
Carga compresiva repetida, miles de carreras por turno |
Geometría de la cara, soporte del borde, margen de longitud de trabajo |
| Casquillo o buje guía |
Movimiento lateral y fuera de eje, sin carga de prensado |
Holgura, concentricidad, resistencia al gripado |
Geometría de la cavidad: qué deciden el taladro y la cavidad
El trabajo de la cavidad es donde se gana o se pierde una línea de briquetas, porque la cavidad decide tres cosas a la vez: la densidad que alcanza la briqueta, la fuerza necesaria para eyectarla, y la forma en que el taladro se desgasta mientras lo hace.
Diámetro del taladro y profundidad de la cavidad. Juntos establecen la compresión que sufre la alimentación entre el llenado y la briqueta terminada. Una cavidad dimensionada para la briqueta objetivo pero no para la compresibilidad de la alimentación produce briquetas que parecen correctas al salir de la prensa y se rompen en el contenedor.
Conicidad y alivio de la cavidad. Una cavidad sin alivio en el lado de salida retiene la briqueta y eleva la fuerza de eyección, lo que se manifiesta como rayado en el barreno y un aumento de la presión de la prensa para la misma carrera.
Radio del borde de la cavidad. El borde donde el barreno se encuentra con la cara del dado controla la calidad del borde de la briqueta. Un radio de borde que se ha desgastado y abierto produce rebabas y bordes desgarrados mucho antes de que el propio barreno esté fuera de tolerancia.
Acabado superficial del barreno. El acabado controla la fricción, y la fricción controla tanto la fuerza de eyección como la velocidad a la que se desgasta el barreno. Una cavidad rectificada con un acabado uniforme se desgasta de manera uniforme; una cavidad con una banda pulida en el centro y una entrada más rugosa se desgasta de forma asimétrica desde el primer turno.
| Parámetro de la cavidad |
Qué controla |
Síntoma cuando está mal |
| Diámetro y profundidad del barreno |
Relación de compresión y densidad final |
Briquetas que se desmoronan o que no se liberan |
| Conicidad y alivio de la cavidad |
Fuerza de eyección y fricción del barreno |
Eyección pegajosa, chirridos, aumento de la presión de la prensa |
| Radio del borde de la cavidad |
Calidad del borde de la briqueta |
Rebabas y bordes desgarrados en las briquetas terminadas |
| Acabado superficial del barreno |
Fricción y tasa de desgaste |
Desgaste desigual del barreno y crecimiento prematuro de la holgura |
| Número y disposición de las cavidades |
Distribución de la carga en la cara del punzón |
Desgaste desigual de la cara del punzón concentrado en un lado |
Geometría del punzón y longitud de trabajo
El punzón suele elegirse al final y culparse primero. Tres detalles de diseño deciden su rendimiento.
Geometría de la cara. Una cara plana con un radio de borde controlado distribuye la carga por toda la cavidad; una cara coronada o con reborde la concentra en el borde. Cuando la geometría de la cara ha sido alterada por años de rectificado sin ser restaurada, el punzón es efectivamente una herramienta distinta de aquella con la que se puso en marcha la línea.
Longitud de trabajo y margen de rectificado. La longitud de trabajo es la parte del diseño que decide los ciclos de servicio, porque es lo que queda por rectificar entre servicios. Un punzón pedido a su dimensión mínima puede ser perfectamente preciso el primer día e inutilizable después de dos rectificados.
Soporte del borde. La transición entre la cara del punzón y su flanco necesita suficiente sección para soportar la carga de compresión sin agrietarse en la esquina. Este es el compromiso directo entre resistencia al desgaste y tenacidad, y está determinado por la dureza tanto como por la geometría.
Holgura entre punzón y barreno. La holgura es un parámetro de diseño, no una tolerancia que deba ajustarse por seguridad. Demasiado estrecha y el punzón raya el barreno al entrar; demasiado holgada y se pierde compresión y el borde del punzón soporta el cizallamiento.
Concentricidad: el casquillo guía establece el techo de vida útil
El casquillo guía no soporta carga de prensado, y eso es lo que hace fácil omitirlo de la especificación. Mantiene el punzón en la línea central del barreno, de modo que cada incremento de juego se convierte en movimiento lateral en la cara del punzón, y el movimiento lateral se convierte en desgaste desigual en ambos componentes a la vez.
Dos decisiones de diseño importan aquí. Los casquillos autolubricados mantienen la holgura estable durante más tiempo bajo el calor y el polvo del prensado continuo, y el diámetro interior y la longitud del casquillo deben especificarse en función de la carrera real de la prensa y no de una dimensión nominal. **Casquillos guía de punzón para prensas briquetadoras** se especifican por diámetro interior, longitud y ajuste de interferencia o holgura, y pertenecen a la misma decisión de reemplazo que el punzón.
La regla práctica: cuando aparece desgaste en un lado del punzón o en un lado del barreno, revise el casquillo antes de culpar al dado, porque un conjunto apareado instalado en un casquillo desgastado reproduce el patrón de desgaste anterior en pocas semanas.
Acero para herramientas y la ventana de dureza
El grado, la dureza y el tratamiento térmico deben concordar entre sí, y los tres deben concordar con el material de alimentación.
Grado de acero para herramientas. La alimentación abrasiva —cascarilla de laminación, arena de fundición, viruta de hierro fundido— inclina la elección hacia aceros para herramientas formadores de carburos con alta resistencia al desgaste. Una alimentación más pesada o densa inclina la elección hacia grados con mayor tenacidad, porque una cavidad que se agrieta cuesta más que una cavidad que se desgasta.
Ventana de dureza. Demasiado blanda y el barrenado se raya rápidamente bajo alimentación abrasiva; demasiado dura y el borde del punzón se astilla bajo carga compresiva. La ventana la determina el material que se prensa, la geometría de la cavidad y la carga que realmente genera la prensa. El equilibrio subyacente es el mismo que se describe en **resistencia al desgaste versus tenacidad al impacto**.
Acabado de la cavidad y tratamiento térmico. El rectificado de precisión reduce la fricción y disminuye la fuerza de eyección; un tratamiento térmico controlado al vacío con un ciclo de revenido adecuado produce dureza uniforme y estabilidad dimensional en toda la herramienta. Esas decisiones de proceso, y el efecto que tienen sobre la vida útil, se exponen en **cómo el tratamiento térmico y la calidad de fabricación prolongan la vida útil de la herramienta**.
| Alimentación que se prensa |
Carga dominante |
Lo que debe favorecer la especificación |
| Virutas metálicas y viruta de mecanizado |
Abrasión bajo compresión moderada |
Acero formador de carburos resistente al desgaste, acabado de barrenado más ajustado, dureza hacia el extremo superior de la ventana |
| Viruta de hierro fundido y contaminación con arena de fundición |
Abrasión severa |
Máxima resistencia al desgaste, control disciplinado de la holgura, estado del casquillo verificado en cada servicio |
| Alimentación densa o sobredimensionada, chatarra mixta |
Compresión e impacto |
Grado con prioridad en la tenacidad y soporte de borde generoso, emparejado con un punzón de dureza comparable |
| Biomasa y otras alimentaciones blandas y voluminosas |
Fricción y calor bajo carga más ligera |
Perfil y acabado de cavidad ajustados para la liberación, dureza elegida por desgaste más que por impacto |
Una Prensa, Varias Alimentaciones: Por Qué los Juegos Emparejados Superan a un Único Grado Universal
Las líneas que prensan más de un material tienden a hacer el mismo compromiso: un grado elegido para la peor alimentación que podrían encontrar, aplicado por igual al punzón y a la matriz. El resultado es predecible. Las alimentaciones dominadas por la abrasión desgastan la matriz más rápido que el punzón; las alimentaciones dominadas por el impacto agrietan el punzón mientras el barrenado aún está dentro de tolerancia; y el juego se retira cuando falla el primer componente, con los otros dos todavía en condiciones de servicio.
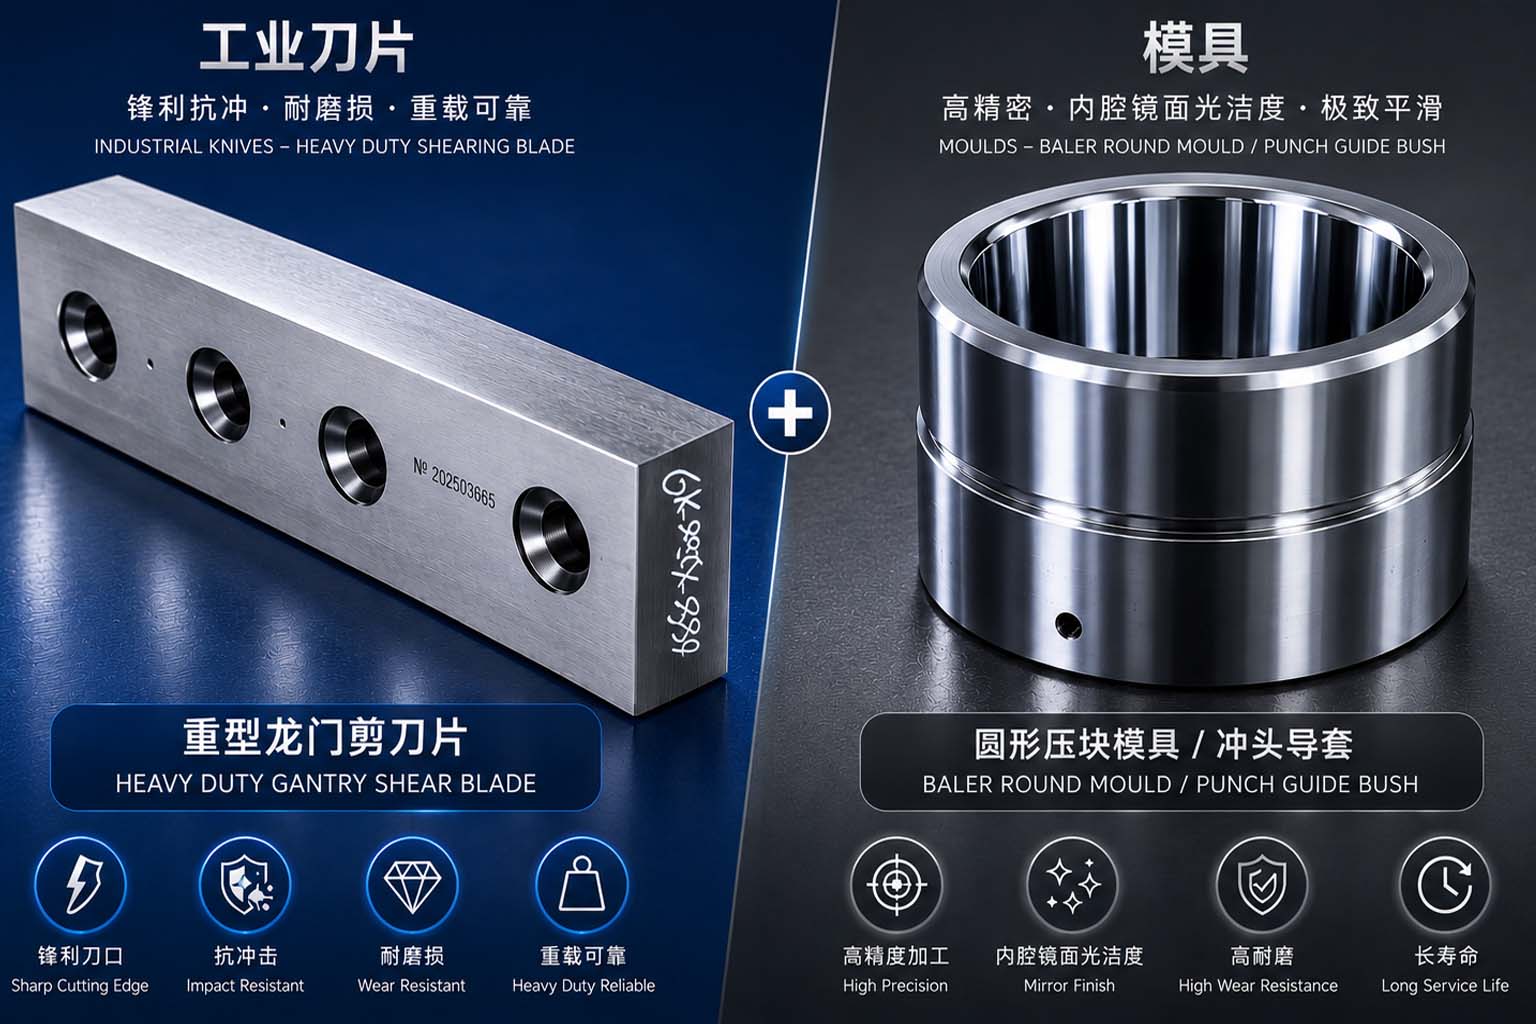
Un juego emparejado —**matrices y punzones para prensas de briquetado** seleccionados para el mismo perfil de carga y abrasión— mantiene las tasas de desgaste equilibradas para que punzón, matriz y casquillo alcancen sus límites aproximadamente al mismo tiempo. Cuando se especifica el utillaje como un juego completo, **moldes de briquetado** es mejor seleccionarlos de esta manera, con holgura, dureza y geometría elegidas en conjunto en lugar de pieza por pieza.
Dónde Se Sitúa el Utillaje de Briquetado Junto al Utillaje de Cuchillas
La mayoría de las plantas que briquetan virutas metálicas primero cizallan o trituran el mismo material, y el utillaje a ambos lados del proceso se especifica frente a las mismas entradas: qué se procesa, cuán abrasivo es y qué cargas genera la máquina.
En el lado del cizallado, **cuchillas de cizalla para chatarra** se especifican en torno a la holgura y la tenacidad del filo, y los mecanismos detrás de una cuchilla que se retira prematuramente se exponen en **la ciencia detrás del desgaste rápido de las cuchillas de cizalla para chatarra**. Más aguas arriba aún, **cuchillas de trituradora** y las **cuchillas y separadores de trituradora** que las mantienen en la holgura correcta deciden el tamaño y la consistencia de la alimentación que llega a la prensa —cuya mecánica se trata en **cómo cortan metal las cuchillas de trituradora industriales**.
Especificar las tres familias contra una sola descripción de alimentación es lo que evita que una planta optimice una sola etapa de la máquina mientras alimenta a la siguiente con algo para lo que nunca fue diseñada.
Entradas de diseño que hay que fijar antes de realizar el plano
Estas entradas se definen antes de emitir un plano. La lista separada, a nivel de pieza, que un proveedor necesita para cotizar con precisión contra ese plano se detalla en **qué enviarnos para una cotización de reemplazo precisa**.
| Entrada de diseño |
Qué hay que definir |
Por qué cambia el diseño |
| Material de alimentación y tamaño de partícula |
Tipo de material, tamaño de viruta o partícula, humedad, contaminación |
Define la relación de compresión, el perfil de la cavidad y la clase de abrasión que el acero debe resistir |
| Tamaño y densidad objetivo del briquete |
Dimensiones finales, peso, método de manipulación, resistencia a la caída |
Define el volumen de la cavidad, el número de cavidades y la disposición de eyección |
| Datos de la prensa |
Modelo, tonelaje nominal, longitud de carrera, carreras por minuto, disposición de eyección |
Define la longitud de trabajo del punzón, la carga por cavidad y dónde debe mantenerse la holgura |
| Requisito de concentricidad |
Tipo de camisa, clase de holgura, longitud de guía |
Define la especificación de la camisa y la rutina de inspección que la mantiene verdadera |
| Registro actual de herramientas |
Grado y dureza en uso si se conocen, tonelaje por juego, patrón de falla |
Convierte la especificación de una elección de catálogo en una respuesta al desgaste medido |
| Política de rectificado |
Número de rectificados previstos, longitud de trabajo mínima |
Define el margen que debe dejarse en el punzón y el barrenado desde el primer día |
Preguntas frecuentes
¿Cuántas cavidades debe tener una matriz de briquetado?
El número de cavidades sigue a la prensa. El número de cavidades debe distribuir la carga de prensado disponible sobre la cara del punzón sin que la carga por cavidad caiga por debajo de lo que la alimentación necesita para alcanzar densidad. El rendimiento de la línea y el peso del briquete por carrera deciden el número; luego el perfil de la cavidad debe adaptarse a la alimentación en lugar de copiarse de una línea similar.
¿Debe el punzón ser más duro que la matriz?
No automáticamente. Ambos se eligen en función de la carga que cada uno soporta: la matriz sufre abrasión por deslizamiento, el punzón sufre compresión repetida. Hacer el punzón más duro de lo que la aplicación necesita normalmente traslada la falla del desgaste al astillado, y un borde astillado daña entonces el barrenado en el que se desplaza.
¿Se puede recortar una matriz existente a un perfil de cavidad diferente?
Solo dentro del margen de material que quede en el barrenado. El recorte elimina material, por lo que un cambio de perfil solo es viable mientras el barrenado siga por encima de su dimensión mínima admisible y el cuerpo no tenga grietas. Una matriz que ya se ha rectificado varias veces puede no tener margen para un cambio de perfil.
¿Por qué cae la densidad del briquete antes de que el barrenado muestre desgaste visible?
Porque la holgura se abre gradualmente. A medida que el barrenado crece, el punzón ya no desarrolla la compresión completa, por lo que los briquetes salen más ligeros mucho antes de que la superficie muestre rayado. Por eso la densidad, el comportamiento de eyección y la presión de la prensa son indicadores tempranos más útiles que la inspección visual por sí sola.
¿A qué acabado superficial debe rectificarse una cavidad?
Consistente más que absoluto. La propiedad importante es un acabado uniforme a lo largo de la longitud de trabajo, porque una cavidad con acabados mixtos se desgasta de forma desigual desde el primer turno. El acabado que debe especificarse sigue a la alimentación: los materiales abrasivos y pegajosos se benefician de un barrenado más fino y más uniforme que los secos y de flujo libre.
Conclusión
Las herramientas de briquetado se especifican, no simplemente se dimensionan. Fije la geometría de la cavidad según la alimentación, dé al punzón suficiente longitud de trabajo para poder rectificarlo, mantenga la concentricidad como requisito de diseño a través de la camisa de guía, y establezca la ventana de dureza a partir de la carga que la prensa genera realmente en lugar de un número heredado de otra línea.
GOOD-KNIFE trabaja con plantas de briquetado y procesamiento de metales en ambos lados de esta decisión: seleccionando moldes, punzones y casquillos guía como un conjunto compatible, y ajustando el material, la dureza y la geometría a las condiciones de alimentación y prensado que una línea realmente opera. Si está especificando un nuevo conjunto, o reemplazando uno que se retira demasiado pronto, envíenos los detalles de su prensa, el material que se prensa, su plano actual o las dimensiones medidas, y fotografías de cómo falló el último conjunto. **Contacte a nuestro equipo de ingeniería** para que el conjunto de herramientas sea revisado según sus condiciones de operación.