Pregunte a un ingeniero de mantenimiento qué acabó con el último juego de moldes de briquetado y la respuesta normalmente apunta al material. En la práctica, tres mecanismos actúan juntos — desgaste abrasivo, fatiga por compresión y desalineación — y el orden en que aparecen decide qué pieza falla primero.
Respuesta rápida
Un juego de moldes de prensa de briquetado falla a través de tres mecanismos que actúan juntos: desgaste abrasivo del material que se está prensando, carga de compresión y fatiga en la cara del punzón y el orificio de la matriz, y desalineación causada por casquillos y bujes de guía desgastados. Las señales fiables más tempranas son la caída de la densidad de la briqueta, una eyección que empieza a pegarse o chirriar, y un aumento de la presión de la prensa para la misma carrera.
Puntos clave
-
Un juego de moldes de prensa de briquetado es un sistema consumible: punzón, matriz o molde, casquillo o buje de guía, y la alineación que los mantiene unidos.
-
Tres mecanismos acortan la vida del molde: abrasión, fatiga por compresión y desalineación.
-
La caída de la densidad de la briqueta y la eyección pegajosa suelen aparecer antes que el daño visible.
-
La holgura del casquillo de guía es la causa oculta más común del desgaste desigual del punzón y del orificio.
-
La dureza y el acabado superficial del orificio de la matriz controlan la fricción, el comportamiento de eyección y la calidad superficial de la briqueta.
-
El momento de reemplazo debe registrarse en toneladas prensadas, no en semanas calendario.
¿Qué es un molde de prensa de briquetado?
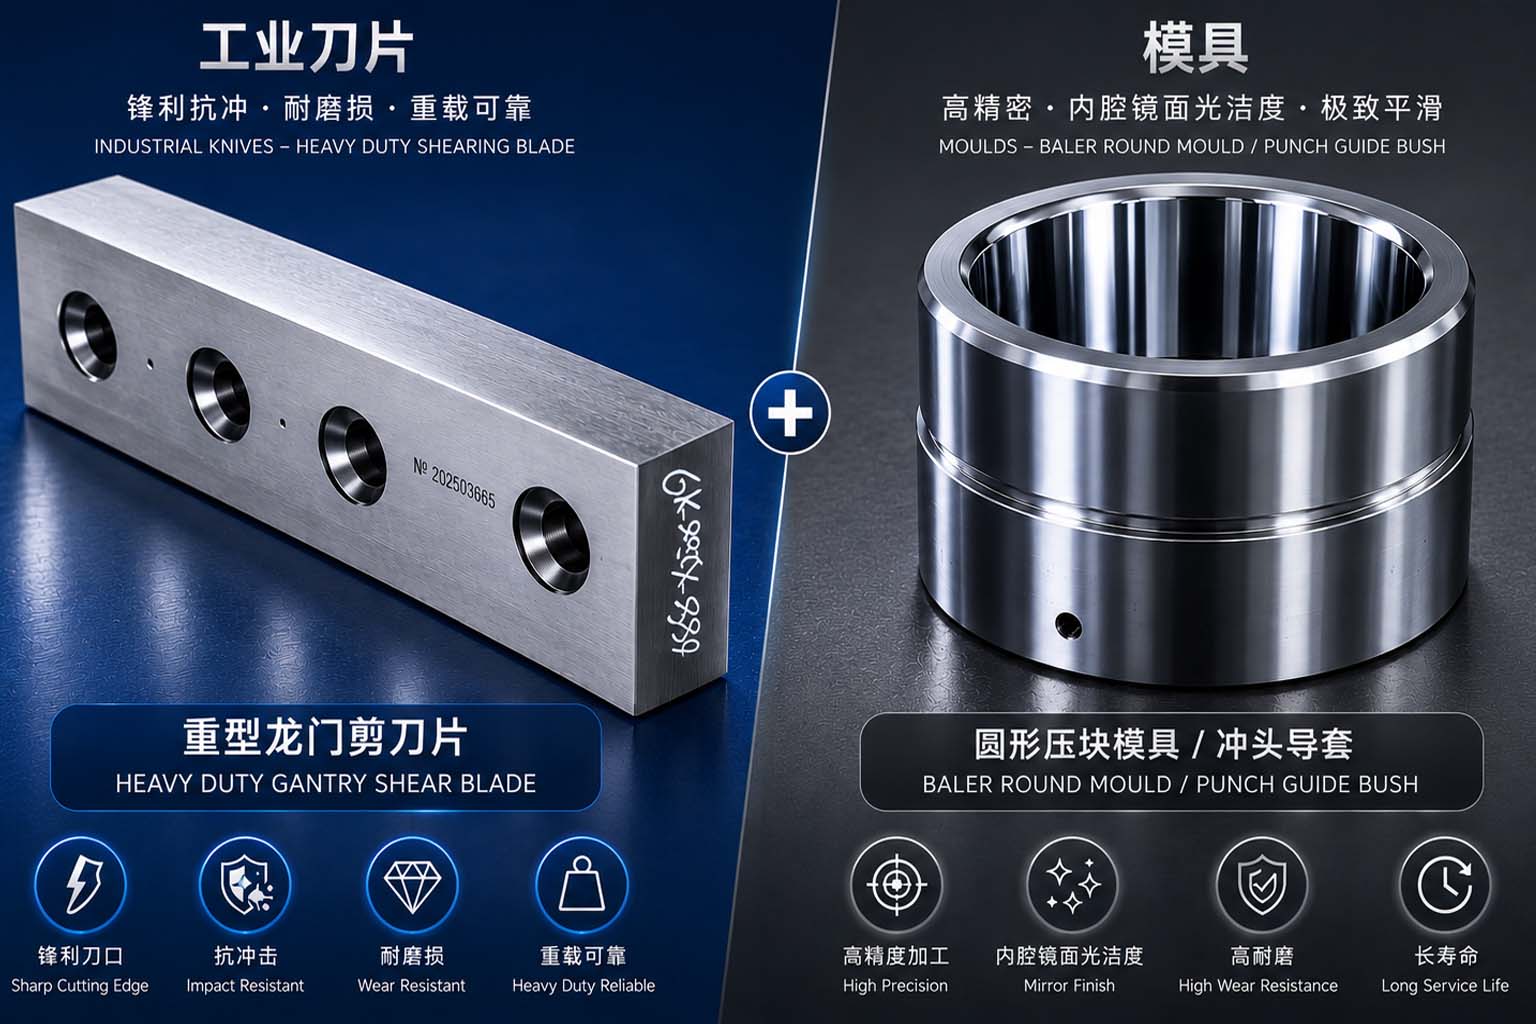
Un molde de prensa de briquetado es el conjunto de herramientas que comprime material suelto en una briqueta densa y transportable. Tres componentes hacen el trabajo, y cada uno tiene un modo de falla diferente:
-
La matriz (también llamada molde) es la cavidad que da a la briqueta su forma y densidad finales.
-
El punzón es la herramienta móvil que transfiere la fuerza de compresión de la prensa a la cavidad.
-
El casquillo o buje de guía mantiene el punzón concéntrico con el orificio de la matriz, carrera tras carrera.
El mismo principio se aplica a líneas de briquetado de viruta metálica, viruta de hierro fundido, metal triturado y máquinas de briquetado de biomasa. Lo que cambia entre aplicaciones es la geometría de la cavidad, el acabado superficial del orificio y la ventana de dureza a la que se trata térmicamente el acero para herramientas.
¿Por qué fallan los punzones y matrices de briquetado?
Desgaste abrasivo. Las virutas metálicas, la cascarilla de laminación, la arena de fundición y la viruta de hierro fundido contienen partículas más duras que el propio acero para herramientas. Una vez que estas partículas quedan atrapadas entre el punzón y el orificio, rayan la superficie y eliminan material de ambos. El diámetro del orificio crece, la holgura se abre y el punzón ya no desarrolla la compresión completa.
Carga de compresión y fatiga. Un punzón de briquetado se carga en compresión en cada carrera — a menudo miles de veces por turno. Esa carga repetida se manifiesta como deformación de la cara del punzón, fisuración de bordes y, finalmente, fractura. La fatiga es acumulativa: un punzón que sobrevive a un material ligero durante meses puede fallar en semanas cuando la alimentación se vuelve más densa o más abrasiva.
Desalineación. La holgura del casquillo y buje de guía permite que el punzón viaje fuera de eje, de modo que la carga se concentra en un lado del orificio y en un borde del punzón. La desalineación rara vez se anuncia — simplemente hace que ambas piezas se desgasten más rápido y de forma desigual.
Los tres mecanismos se refuerzan entre sí. La desalineación aumenta la presión local, lo que acelera el desgaste abrasivo; el desgaste abrasivo cambia la holgura, lo que aumenta el impacto; y el ciclo continúa hasta que se retira el juego. Entender dónde está el equilibrio para su alimentación es la misma decisión descrita en **equilibrio entre dureza y tenacidad para acero para herramientas**.
Síntomas de falla y qué significan
| Síntoma |
Causa probable |
Primera comprobación |
| La densidad de la briqueta disminuye, las briquetas se rompen con facilidad |
Desgaste del barreno que abre la holgura; el punzón no alcanza la compresión total |
Medir el desgaste del barreno y la longitud del punzón contra el plano original |
| Las briquetas se pegan o chirrían al expulsarlas |
Superficie del barreno rayada o pulida de forma desigual; fricción en aumento |
Inspeccionar el acabado del barreno y revisar la práctica de lubricación |
| La presión de la prensa aumenta para la misma carrera |
Fricción por desgaste del barreno; desalineación del punzón |
Comparar las lecturas de presión con la línea base de puesta en marcha |
| Desgaste desigual en un lado del punzón o del barreno |
Juego en el casquillo o buje guía; carga descentrada |
Comprobar la holgura del casquillo y la concentricidad punzón-barreno |
| Deformación de la cara del punzón o fisuración en el borde |
Fatiga por compresión; ventana de dureza no ajustada a la carga |
Revisar el grado del material y los registros de tratamiento térmico |
| Rebaba o bordes desgarrados en la briqueta |
Radio del borde de la cavidad desgastado |
Inspeccionar el borde de la cavidad, no solo el barreno |
| Fisuración en el cuerpo de la matriz |
Sobrecarga, revenido inadecuado o tensión térmica |
Revisar la dureza, el ciclo de revenido y la configuración de la prensa |
¿Cómo afectan los casquillos y bujes guía a la vida útil del molde?
El casquillo guía parece una pieza menor hasta que se calcula lo que controla. Mantiene el punzón en la línea central del barreno de la matriz. Cada micra de juego se convierte en movimiento lateral en la cara del punzón, y el movimiento lateral se convierte en desgaste desigual en ambos componentes.
Los síntomas que apuntan al casquillo guía y no a la matriz incluyen:
-
Desgaste concentrado en un lado del punzón en lugar de repartido uniformemente por la cara
-
Briquetas que varían en densidad dentro del mismo lote
-
Aumento de la vibración de la prensa o cambio en el sonido de la carrera
-
Rayado o gripado en el propio barreno del casquillo
Los casquillos guía autolubricados reducen el gripado y mantienen la holgura estable durante más tiempo, por lo que el casquillo guía debe inspeccionarse y sustituirse como parte del mismo intervalo de servicio que el punzón. **casquillos guía de punzón para prensa de briquetado** se especifican por diámetro de barreno, longitud y la interferencia o holgura que requiere la prensa.
Material, dureza y tratamiento térmico para moldes de briquetado
El rendimiento del molde y del punzón lo deciden tres variables que deben concordar entre sí:
Grado de acero para herramientas. La alimentación abrasiva inclina la elección hacia aceros para herramientas formadores de carburos con alta resistencia al desgaste. Una alimentación más pesada y densa la inclina hacia grados con más tenacidad, porque una cavidad que se fisura es más cara que una cavidad que se desgasta.
Dureza. Demasiado blanda y el barreno se raya rápidamente; demasiado dura y el borde del punzón se astilla bajo carga de compresión. La ventana correcta la define el material que se prensa y la geometría de la cavidad, no un único valor objetivo.
Acabado de la cavidad y tratamiento térmico. Una cavidad rectificada de precisión reduce la fricción, lo que disminuye la fuerza de expulsión y mejora la calidad superficial de la briqueta. El tratamiento térmico al vacío con revenido controlado produce la dureza uniforme y la estabilidad dimensional que mantienen la cavidad dentro de tolerancia en toda la herramienta. Cómo afectan esas decisiones de proceso a la vida útil se trata en **cómo el tratamiento térmico prolonga la vida de cuchillas y moldes**.
Para líneas que prensan más de un material, la respuesta práctica suele ser un conjunto emparejado en lugar de un grado universal — **matrices y punzones para prensa de briquetado** seleccionados para el mismo perfil de carga y abrasión, de modo que punzón, matriz y casquillo se desgasten a un ritmo similar.
¿Cuándo se debe reacondicionar y cuándo sustituir?
El reacondicionamiento merece la pena cuando la herramienta todavía tiene material que dar. La sustitución es más barata que un fallo cuando no lo tiene.
Reacondicionar cuando:
-
El desgaste del barreno todavía está dentro de la tolerancia admisible y el borde de la cavidad está intacto
-
No hay grietas, fatiga térmica ni deformación en el cuerpo de la matriz
-
La pérdida en la cara del punzón se puede eliminar sin descender por debajo de la longitud de trabajo mínima
-
El desgaste es razonablemente uniforme alrededor del barreno
Reemplazar cuando:
-
Hay grietas presentes en el punzón o en la matriz
-
El rayado profundo, el engripamiento o la picadura han modificado la geometría del barreno más allá del margen de rectificado
-
El rectificado repetido ha eliminado tanto material que la longitud de trabajo ya no cumple con la especificación
-
Un solo lado se ha desgastado por completo mientras el resto del barreno sigue dentro de tolerancia
Registre la decisión en toneladas prensadas en lugar de tiempo calendario. Ese único hábito le indica si la herramienta se está desgastando normalmente o si algo aguas arriba —la calidad de la alimentación, la alineación o el tratamiento térmico— ha cambiado. Para el procesamiento de biomasa, **biomass briquetting machine moulds** normalmente se especifican con un perfil de cavidad y un acabado diferentes a los de las herramientas para viruta metálica, porque la alimentación se comporta de manera distinta bajo compresión.
Preguntas frecuentes
¿Cuánto dura una matriz de prensa briquetadora?
No existe una cifra universal, porque la vida útil depende de cuán abrasiva sea la alimentación, cuántas carreras realice la prensa, el acabado de la cavidad y qué tan bien se mantenga concéntrico el punzón. El enfoque correcto es registrar las toneladas prensadas por juego y comparar los juegos entre sí. Cuando un juego nuevo se retira notablemente antes que el anterior, el cambio generalmente está aguas arriba: contaminación de la alimentación, holgura del casquillo guía o un lote de tratamiento térmico.
¿Qué causa que un punzón briquetador se desgaste más rápido que la matriz?
La desalineación es la causa más común. Cuando el casquillo guía o el buje tienen holgura, el punzón viaja fuera de eje y la carga se concentra en un borde en lugar de distribuirse por toda la cara. Una ventana de dureza demasiado estrecha para la carga de compresión produce el mismo resultado, al igual que una cara de punzón que fue rectificada sin restaurar la geometría original.
¿Se puede reacondicionar una matriz briquetadora?
Sí, siempre que el barreno siga por encima del diámetro mínimo admisible y no haya grietas ni fatiga térmica. El reacondicionamiento restaura la geometría del barreno y el acabado superficial, y por lo general incluye el borde de la cavidad. Una matriz con grietas en el cuerpo no es candidata a reacondicionamiento, porque el rectificado no puede eliminar una grieta que atraviesa la pared.
¿Cómo afectan los casquillos guía a la calidad de la briqueta?
Controlan la concentricidad, y la concentricidad controla la densidad. Un punzón que viaja fuera de eje comprime un lado de la briqueta más que el otro, por lo que la densidad varía dentro de un lote y los bordes presentan rebabas o desgarros. Los operadores suelen reemplazar la matriz primero cuando la causa real es la holgura del casquillo.
¿Qué información se necesita para cotizar un juego de punzón y matriz personalizado?
Un plano o las dimensiones medidas del punzón y la matriz actuales, el material que se prensa y su tamaño de partícula típico, el tamaño y la densidad objetivo de la briqueta, el modelo y la carrera de la prensa, el acero para herramientas y la dureza que se utilizan actualmente si se conocen, y una descripción del patrón de falla —dónde se desgasta y con qué rapidez. Las fotos del desgaste suelen ser más útiles que el plano por sí solo.
Cierre: El juego de moldes es un sistema
Las herramientas de briquetado no fallan porque una pieza se haya fabricado mal. Fallan porque el punzón, la matriz, el casquillo guía y la alineación de la prensa dejan de funcionar como un sistema —generalmente en ese orden de visibilidad, y rara vez en ese orden de causalidad.
La secuencia práctica es coherente: identificar cuál de los tres mecanismos predomina en su línea, revisar el casquillo guía antes de culpar al troquel, y especificar el material y el tratamiento térmico en función de las cargas que la prensa genera realmente. A la hora de elegir moldes, punzones y casquillos guía, **moldes para briquetas** es mejor seleccionarlos como un conjunto completo para que la holgura, la dureza y la geometría se mantengan coordinadas durante todo el intervalo de servicio. Si su línea está perdiendo densidad de briqueta y no puede aislar si la causa es el taladro, el punzón o el casquillo, envíenos los datos de la prensa, su plano o las dimensiones medidas, y su descripción de alimentación — **Contacte con nuestro equipo de ingeniería** para revisar el conjunto de herramientas frente a sus condiciones reales de funcionamiento.